Un détendeur de GNL qui dérive de 0,3 bar au-dessus de son point de consigne peut déclencher un dispositif de sécurité, purger la conduite aval et arrêter un four à verre ou une station-service pendant une demi-poste. Les acheteurs qui présélectionnent une usine industrielle de régulateurs de pression de GNL n’achètent pas une vanne ; ils recherchent un enregistrement de test reproductible, un certificat de matériau numéroté par et une date de livraison chaleur qui survit au contact avec le calendrier du projet.
Ce qu'offre une usine industrielle de régulateurs de pression de GNL
Une usine industrielle de régulateurs de pression de GNL fournit un ensemble de contrôle de pression assemblé qui prend le GNL regazéifié depuis la pression de stockage ou de pompe, normalement de 4 à 25 bars manométriques, jusqu'à une pression d'utilisation comprise entre 0,5 et 4 bars manométriques pour les brûleurs, les fours et les opérations de remplissage, tout en maintenant la pression de sortie dans une classe de précision déclarée sur toute la plage de débit.
Le périmètre couvre généralement quatre éléments qui doivent arriver ensemble : le corps du régulateur avec son système de pilotage ou de chargement, le dispositif d'arrêt de sécurité, la soupape de sécurité et le filtre en amont du siège. Sur une station GNL, le régulateur se trouve en aval du vaporisateur, de sorte que le gaz qu'il voit réellement est proche de la température ambiante. Le travail cryogénique s'effectue en amont, dans le réservoir, dans le vaporisateur de mise en pression ou la pompe cryogénique, et dans le vaporisateur lui-même.
Définition de base Un détendeur de GNL est une vanne autonome ou pilotée qui détecte la pression en aval sur un diaphragme ou un piston et déplace un bouchon pour maintenir cette pression dans une classe de précision indiquée, imposée dans la norme EN 334 comme CA 1 à CA 15, sur une plage de débit définie.
Cette répartition compte au stade de la cotation. Une usine qui a construit à la fois le côté cryogénique et le côté régulation expédiée un skid avec un ensemble de dossiers de test. Une usine qui fabrique uniquement le régulateur vous remet une vanne qui doit être adaptée au vaporisateur d'un autre fournisseur, et l'interface devient votre problème lors de la mise en service.
Le chemin de pression : cinq étapes du réservoir au brûleur
Un système d'approvisionnement en GNL correctement conçu abaisse la pression en cinq étapes plutôt qu'en un seul saut, et toute usine qui propose une réduction en une seule étape de 25 bars à 1 bar devrait se demander comment elle gère le refroidissement, le bruit et le blocage.
- Stockage et pression de refoulement. Un réservoir de GNL contient le produit à moins de 162 degrés Celsius avec une pression de couverture de 0,2 à 1,0 bar, suffisamment pour alimenter le premier étage mais pas assez pour un brûleur.
- Création de pression ou pompage. Un vaporisateur de montée en pression ou une pompe cryogénique élève la pression de la conduite aux 4 à 25 bars nécessaires en aval.
- Vaporisation. Les vaporisateurs à air ambiant, électriques ou chauffés à la vapeur ramènent le gaz entre 5 et 20 degrés Celsius, au-dessus de son point de rosée d'hydrocarbures, afin qu'aucun liquide n'atteigne le siège.
- Filtration et fermeture automatique. Un filtre élimine les particules devant le siège et le dispositif d'arrêt de sécurité ferme la conduite lorsque la pression de sortie augmente généralement de 20 à 50 % au-dessus du point de consigne, conformément aux classes de dispositifs EN 14382.
- Règlement. Une étape suffit lorsque le rapport entrée/sortie reste dans les limites nominales du corps ; deux étages sont utilisés lorsque le rapport dépasse environ 20 pour 1 ou lorsque le brûleur a besoin d'un contrôle de 5 pour cent.
Le méthane est refroidi d'environ 4 à 5 kelvins pour chaque tranche de 10 barres de goulotte de pression grâce à l'effet Joule-Thomson. Une réduction en une seule étape de 25 bar à 1 bar peut donc pousser le gaz en dessous de son point de rosée, c'est pourquoi la régulation et le réchauffage en plusieurs étapes sont spécifiés ensemble plutôt que comme alternatives.
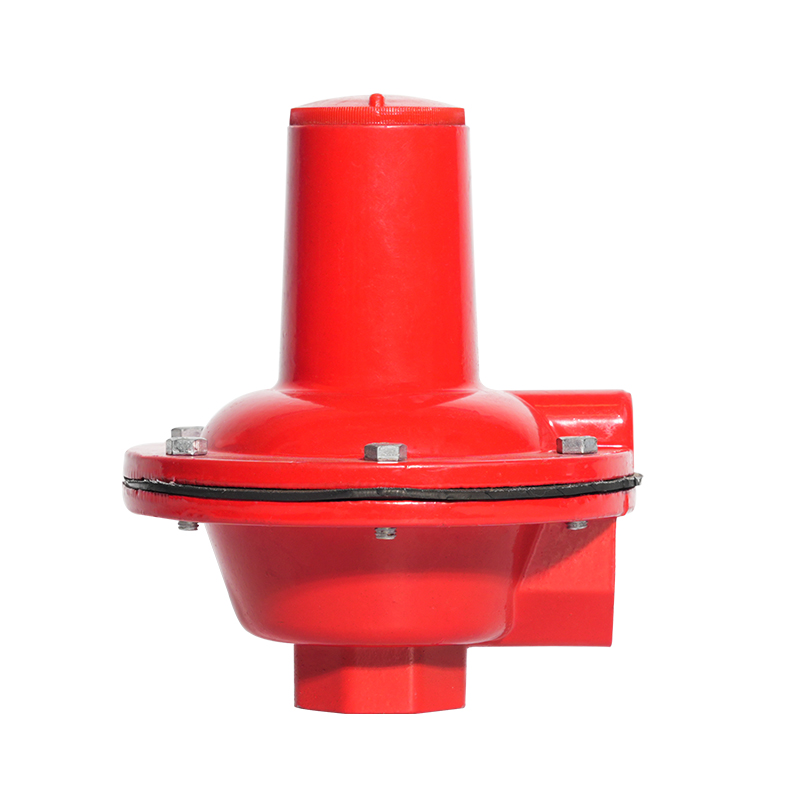
 Régulateur de pression GPL industriel, types haute et basse pression Le régulateur de pression industriel GPL, disponible en types haute et basse pression, maintient une pression aval stable lorsque le débit et la pression en amont fluctuent. Voir le produit →
Une isolation sur la tuyauterie basse pression, un surchauffeur en aval, ou les deux, maintiennent le gaz 5 kelvins au-dessus de son point de rosée à l'entrée du brûleur. Omettre ce détail est la raison la plus courante pour laquelle un régulateur gèle à l’extérieur au cours de son premier hiver.
Fiche technique : Que envoyer à une usine avant une demande d'offre
Une usine peut renvoyer un devis ferme en un jour ouvrable lorsque la demande comporte six chiffres : plage de pression d'entrée, point de consigne de sortie avec tolérance, débit minimum et maximum, température du gaz à l'entrée du régulateur, taille nominale du tuyau et classe d'arrêt requise.
Ensemble de données minimum pour une enquête sur un régulateur de GNL, avec la décision de conception que chaque valeur contrôle. | Paramètre | Valeur typique | Ce qu'il décide |
| Pression d'entrée | Jauge de 4 à 25 bars | Caractéristiques du corps, boîtier de membrane et plage de ressorts |
| Pression de sortie | Jauge de 0,5 à 4 bars, dans les 5 pour cent | Classe de précision et type de pilote |
| Plage de débit | minimum, normal, maximum en Nm3/h | Taille des sièges et couverture |
| Température d'entrée | 5 à 20 degrés Celsius | Spécifications du matériau du joint et des garnitures |
| Taille nominale | DN25 à DN100, PN16 ou PN25 | Modèle de mariée et choix de moulage |
| Classe d'arrêt | EN 12266-1 tarif A ou tarif B | Siège métallique contre siège souple |
| Matériau du corps | ASTM A351 CF8M avec garniture 316L | Qualité du gaz et classe de corrosion du site |
L’erreur de dimensionnement la plus fréquente concerne la demande moyenne. Un régulateur dimensionné sur le débit moyen fonctionne à près de 15 pour cent de sa capacité pendant la nuit, où le siège s'érode et se bloque ; donnez toujours le débit minimum, normal et maximum d'usine.
 Régulateur de pression de gaz industriel DDY15-100 Réducteur de pression pour l'alimentation en gaz industriel qui stabilise la pression de sortie lorsque le débit et la pression d'entrée changent, avec un débit indiqué entre 5 et 5 000 Nm3/h. Voir le produit →
Citez le taux de couverture dont vous avez besoin sous forme de ratio et non de souhait. Un corps qui détient une précision de 5 pour cent à 60 pour cent du débit nominal peut n'en détenir que 12 pour cent à 8 pour cent du débit nominal, et c'est à ce moment-là que la flamme d'un brûleur devient instable pendant un quart de nuit.
Numéros d'usine : ce que vous dites 10 000 unités par an
Une production annuelle supérieure à 10 000 unités, un site de 10 000 mètres carrés et cinq ateliers d'usinage déterminés une usine qui usine ses propres corps, bouchons et tiges plutôt que d'assembler des kits importés derrière une plaque signalétique locale.
Jiangsu Changrun Intelligent Gas Equipment Co., Ltd. La société gère neuf départements, dont la technologie, le développement de produits, les processus, la production, l'approvisionnement, l'inspection de la qualité et le marketing, et répertorie l'usinage CNC et la conception AutoCAD comme outils d'ingénierie standard.
10 000 mètres de carrés plantes
5 ateliers d'usinage
10 000 unités par an
56% technique du personnel
Demandez le numéro de coulée, pas le catalogue. Un corps de régulateur sans indice thermique traçable et sans certificat d'inspection EN 10204 3.1 est un matériau inconnu au point de la conduite où une fissure se transforme en dégagement de gaz.
Les chiffres de capacité fixent également les attentes en matière de délais de livraison. Une usine produisant plus de 10 000 unités par an peut absorber un régulateur DN50 standard dans un programme de fonctionnement, mais un skid de GNL technique avec vaporisateur, clapet anti-retour et panneau de commande est construit sur commande, alors demandez la date écrite du test d'acceptation en usine plutôt que la date d'expédition.
Matériaux et bancs d’essai : là où les régulateurs low-cost échouent
Trois parties déterminent la durée de vie du régulateur : le diaphragme, le siège et le ressort, et une usine qui teste les trois sur ses propres bancs contrôle le taux de défaut que l'acheteur découvrirait autrement au cours de la deuxième année.
Classes de précision EN 334 : écart autorisé par rapport au point de consigne de sortie La longueur de la barre est proportionnellement à l'écart autorisé, donc une barre plus courte signifie un contrôle plus strict. Un banc d'essai de caractéristiques statiques trace la pression de sortie en fonction du débit de zéro au maximum et enregistre le blocage, l'augmentation de la pression de sortie lorsque le débit s'arrête. Une machine d'essai de ressorts vérifie la force de référence dont dépend l'ensemble de la boucle de contrôle, car un ressort qui perd 3 % de sa course modifie la pression de sortie de 3 %. Une boîte à film haute et basse température fait vieillir les diaphragmes en élastomère sur toute la plage de fonctionnement avant de les intégrer dans une unité.
Du côté cryogénique, les corps et les garnitures sont coulés en ASTM A351 CF8M ou CF3M et testés aux chocs à moins 196 degrés Celsius selon ASTM E23, les soudures sont radiographiées et les pièces 316L sont vérifiées par identification positive des matériaux. La sélection des matériaux pour le service à froid est abordée plus en détail dans cette note sur qualités de matériaux pour les applications de GNL cryogénique .
 Soupape de décharge automatique de gaz pour la protection contre les surpressions Soupape de sécurité qui s'ouvre automatiquement lorsque la pression du système dépasse la valeur définie, libérant l'excès de gaz ; plage de décharge de 2 à 200 kPa sur trois modèles. Voir le produit →
La protection contre les surpressions fait partie de la même enquête. Un régulateur qui ne se ferme pas protège la conduite en aval, mais un régulateur qui ne s'ouvre pas nécessite une soupape de sécurité dimensionnée pour le débit d'entrée total, et le dimensionnement ISO 4126-1 n'est pas quelque chose à attendre jusqu'à la semaine d'installation.
Usine ou assembleur : cinq vérifications avant le signataire
Une usine délivre un indice de chauffe, une courbe caractéristique unitaire et une liste de pièces détachées ; un assembleur délivre une page de catalogue et une promesse de livraison, et les cinq contrôles ci-dessous séparent les deux en une seule visite chez le fournisseur.
Usine intégrée - Corps, bouchons et tiges usinés sur site sous une seule révision de dessin
- Courbe caractéristique unitaire issue d'un banc d'essai statique interne
- Pièces moulées fournies avec numéros de chaleur et certificats EN 10204 3.1
- Kits de membrane et de siège répertoriés par numéro de pièce pour un entretien ultérieur
- Ingénieurs procédés et qualité sur la liste de paie, 56 pour cent de pièce technique
Assembleur ou commerçant - Carrosseries achetées, avec traçabilité des usinages se terminant chez le fournisseur
- Courbe catalogue fourni à la place d'un enregistrement de test unitaire
- Certificats promis sur demande après passation de la commande
- Kits de rechange liés à une marque tierce et à son propre délai de livraison
- Questions de dimensionnement répondues depuis un bureau de vente, pas depuis un banc d'essai
Une question règle l'essentiel : demander la courbe d'essai du dernier régulateur construit à cette taille et comparer-la avec la courbe imprimée dans le devis. Une usine le produit en quelques minutes ; un assembleur change de sujet.
Questions que les acheteurs posent avant de commander
Six chiffres déterminent le dispositif : pression d'entrée, point de consigne de sortie, débit minimum, débit maximum, température d'entrée et taille du tuyau. Tout le reste dans la spécification est une conséquence de ces six éléments.
Quelle classe de précision un régulateur de GNL industriel doit-il posséder ?
La norme EN 334 définit les classes de précision de AC 1 à AC 15, ce qui signifie plus ou moins 1 pour cent à plus ou moins 15 pour cent du point de consigne de sortie. Les brûleurs à prémélange et les trains de brûleurs spécifiquesnt normalement AC 5 ou AC 2,5, tandis que AC 10 est acceptable sur un collecteur d'usine où l'équipement en aval possède sa propre boucle de contrôle.
Quelles normes s’appliquent à une station de détente GNL ?
La norme EN 334 couvre le régulateur, la EN 14382 le dispositif d'arrêt de sécurité, la norme ISO 4126-1 la soupape de sécurité, l'ASME B31.3 la tuyauterie de procédé et le GB 50028 le code d'installation du gaz de ville utilisé sur les projets chinois. Demandez l'édition de chaque norme, pas seulement le numéro, car les révisions modifient la procédure de test.
Qu'est-ce qui doit figurer dans le dossier de test d'acceptation en usine ?
Un test de coque à 1,5 fois la pression de conception, un test de fuite de à 1,1 fois la pression de conception selon EN 12266-1 taux A ou taux B, une vérification du point de consigne à trois points d'écoulement et un siège de sécurité répété trois fois. Chaque enregistrement doit porter le numéro de série de l'unité, le numéro du banc et la date du test.
Comment empêcher le régulateur de givre après une chute de pression importante ?
Maintenez le gaz à au moins 5 kelvins au-dessus de son point de rosée d'hydrocarbures au niveau du siège, en le réchauffant avant le deuxième étage, en isolant la tuyauterie basse pression, ou les deux. En dessous de cette marge, des hydrates se forment sur le bouchon, la pression de sortie commence à chasser et le brûleur en aval voit une flamme qui ne tient pas.





Contactez-nous